 Berhubung


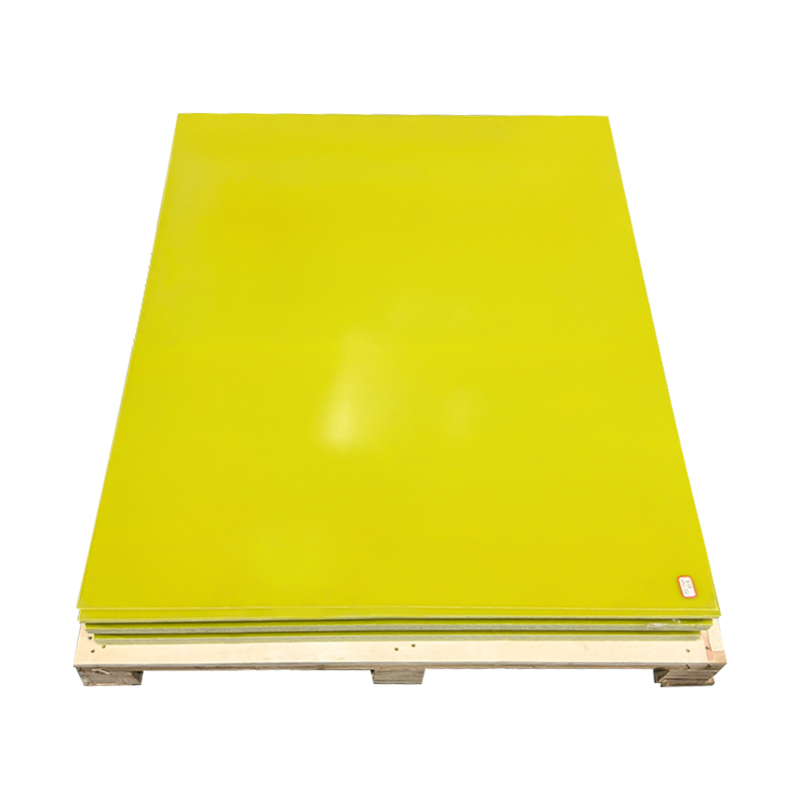
Lembaran Gentian Kaca Epoksi: Satu Proses, Bukan Sekadar Bahan
Lembaran gentian kaca epoksi tidak muncul dari satu acuan. Ia adalah hasil kejuruteraan tekstil bertemu kimia termoset, dan proses itu menentukan segala-galanya daripada kekuatan dielektrik kepada kestabilan dimensi jangka panjang. Jika anda telah menetapkan plat penebat untuk pek bateri, alat suis atau lekapan PCB, anda telah pun bergantung pada proses ini. Ia adalah sebahagian daripada keluarga pembuatan yang sama yang digunakan untuk laminat karbon dan aramid, tetapi dengan kain kaca dan epoksi keseimbangan kos, penebat dan kekuatan mekanikal adalah berbeza.
Jawapan langsung kepada "bagaimana lembaran gentian kaca epoksi dibuat" ialah lembaran itu dihasilkan dengan meresapi kain E-kaca tenunan dengan resin epoksi, menyusun lapisan bersalut resin, dan menyembuhkannya di bawah haba dan tekanan. Di sebalik penerangan ringkas itu terdapat peringkat-peringkat yang memerlukan kawalan ketat kelikatan resin, suhu pengeringan, tekanan plat, kadar penyejukan, dan masa penyembuhan.
Bentuk komersial yang paling biasa ialah a lembaran penebat gentian kaca epoksi , ditekan ke dalam panel rata untuk penebat elektrik dan bahagian mekanikal beban tinggi.
 Pengilang Papan Penebat Glassfiber Resin Epoksi Tersuai, Kilang Kami Menawarkan Papan Penebat Glassfiber Resin Epoksi Tersuai, Jiangyin Dongli New Materials Technology Co., Ltd Adalah China Epoxy Resin Glassfibe... Lihat Produk →
Apa yang Masuk ke dalam Lembaran Gentian Kaca Epoksi
Kain Gentian Kaca
Kebanyakan kepingan gentian kaca epoksi menggunakan benang filamen berterusan E-kaca, dipilih untuk rintangan elektrik yang tinggi dan kecekapan kos. Benang dipintal atau dipintal dengan ringan, kemudian ditenun menjadi anyaman biasa yang seimbang, atau kadangkala kain kepar untuk keakuran yang lebih baik, dengan berat keluasan biasanya antara 100 dan 300 g/m². Tenunan biasa menghasilkan permukaan yang lebih licin dan kestabilan dimensi yang lebih baik, manakala kepar boleh menyesuaikan dengan lebih mudah di sekeliling perkakas melengkung. Sebelum pelapisan, kain dibersihkan haba untuk mengeluarkan pelincir tenunan, kemudian dirawat dengan agen gandingan silane. Saiz ini mewujudkan jambatan kimia antara permukaan kaca dan matriks epoksi; tanpa itu, lamina boleh delaminate kerana resin tidak boleh mencengkam filamen licin. Logik tenunan dan rawatan permukaan asas adalah serupa dengan pengeluaran fabrik teknikal tenunan dalam komposit berprestasi tinggi yang lain .
Sistem Resin Epoksi
Resin epoksi membekalkan penebat elektrik helaian, rintangan kimia dan toleransi haba. Kebanyakan formulasi menggunakan epoksi tidak berfungsi, seperti bisphenol A atau bisphenol F, digabungkan dengan bahan tambahan pengeras, pemecut dan kalis api. Pelarut atau pencair reaktif merendahkan kelikatan yang cukup untuk kain basah dengan cepat dalam mandian impregnasi. Komposisi resin juga menetapkan suhu operasi: sistem bisphenol A standard mencapai peralihan kaca Tg kira-kira 130–150°C selepas penyembuhan, manakala sistem epoksi novolac atau resin pelbagai fungsi boleh meningkatkan rintangan haba. Untuk keselamatan elektrik, epoksi berhalogen atau bahan kimia kalis api lain biasanya digunakan untuk mencapai penarafan UL94 V0.
Cara Helaian Gentian Kaca Epoksi Dibuat: Langkah demi Langkah
Walaupun urutan pengeluaran adalah standard, titik tetapan yang tepat berubah dengan kimia resin, ketebalan kepingan, dan penarafan elektrik yang diperlukan. Langkah-langkah di bawah menerangkan laluan perindustrian yang digunakan dalam kilang komposit moden.
- Penyediaan kain. Kain e-kaca diperiksa, dibersihkan haba, dan dirawat dengan agen gandingan supaya permukaan sedia untuk resin basah.
- Formulasi mandian resin. Epoksi, pengeras, aditif kalis api, dan pelarut dicampur, ditapis dan diuji untuk kelikatan dan masa gel sebelum garisan bermula.
- Impregnasi dan pementasan B. Kain kaca melalui tangki celup resin dan antara gulungan pemeteran yang mengawal pengambilan resin. Kandungan resin sasaran biasanya 35–45% mengikut berat. Kain basah kemudian mengalir melalui menara pengeringan pada suhu 100–160°C, di mana pelarut tersejat dan resin bergerak ke keadaan kering dan sedikit norak. Pada ketika ini bahan itu dipanggil an epoksi prepreg
 Pengeluar Prepreg Epoksi Karbon Fiber Tersuai, Kilang Kami Menawarkan Prepreg Gentian Karbon Epoksi Tersuai, Jiangyin Dongli New Materials Technology Co., Ltd Adalah China Epoxy Carbon Fiber Prepreg Manufac... Lihat Produk → , produk separuh sembuh yang boleh disimpan untuk laminasi kemudian. Tahap pementasan diperiksa pada sampel pengeluaran supaya prepreg mengekalkan aliran, tack dan jangka hayat yang betul.
- Memotong dan meletakkan. Prepreg dipotong mengikut saiz kepingan dan disusun dalam bilangan lapisan yang tepat untuk mencapai ketebalan sasaran. Papan 2 mm biasa boleh menggunakan lapan hingga sepuluh lapisan, manakala plat 50 mm memerlukan lebih banyak lagi. Lay-up dijalankan di dalam bilik yang bersih dan terkawal suhu; di kilang ini, kawasan penekan diasingkan daripada kawasan lay-up untuk mengelakkan habuk terperangkap di antara lapisan.
- Penekanan panas. Timbunan diletakkan dalam penekan yang dipanaskan. Suhu dan tekanan dinaikkan mengikut lengkung terkawal. Resin mengalir, membasahkan gentian yang tinggal, mengisi lompang, dan memaut silang ke dalam rangkaian termoset yang tegar. Tekanan sering digunakan dalam dua peringkat: tekanan awal yang lebih rendah membolehkan resin mengedar, kemudian tekanan tinggi memampatkan lamina kepada ketumpatan akhir.
- Penyejukan, pemangkasan, dan pemeriksaan. Panel disejukkan di bawah tekanan untuk mengelakkan lengkungan, kemudian dipotong mengikut dimensi. Ketebalan, kecacatan permukaan, dan, untuk gred elektrik, sifat dielektrik diperiksa sebelum penghantaran. Sesetengah papan adalah permukaan tanah untuk mengetatkan toleransi ketebalan apabila ia akan digunakan untuk jig ketepatan atau lekapan PCB.
Parameter Proses Utama Yang Menentukan Kualiti Helaian
Kebanyakan perbezaan antara helaian yang konsisten dan masalah satu kelompok datang dari seberapa ketat kilang mengawal proses tersebut. Jadual menyenaraikan parameter yang harus diukur pada setiap pengeluaran pengeluaran.
| Parameter | Julat Biasa | Mengapa Ia Penting |
|---|---|---|
| Berat kawasan kain kaca | 100–300 g/m² | Mengawal pengambilan resin, kekuatan mekanikal dan pembentukan ketebalan setiap lapisan. |
| Kandungan resin selepas pengeringan | 35–45% mengikut berat | Mengimbangi kekuatan dielektrik dengan kekuatan ricih interlaminar. |
| Suhu pengeringan impregnasi | 100–160°C | Mengeluarkan pelarut tanpa memajukan resin terlalu jauh sebelum meletakkan. |
| Suhu pengawetan | 150–180°C | Menentukan ketumpatan pautan silang dan suhu peralihan kaca. |
| Tekanan pengawetan | 3–10 MPa | Menghapuskan udara, memadatkan lapisan, dan menghalang lompang dan delaminasi. |
| Masa penawar | 60–150 min | Memastikan tindak balas seragam di seluruh timbunan, terutamanya dalam papan tebal. |
Nombor yang paling kerap diaudit ialah nisbah resin kepada gentian ; walaupun beberapa mata peratusan hanyut mengubah tingkah laku pemotongan, kekuatan dielektrik dan toleransi ketebalan. Untuk papan tebal, fasa penyejukan adalah sama penting: penyejukan terlalu cepat selepas penawar mewujudkan tekanan dalaman berhampiran tepi. Proses yang baik menyejuk di bawah tekanan dan mungkin termasuk langkah pasca-penyembuhan untuk menstabilkan lamina sebelum pemesinan.
Kawalan Kualiti dan Pemilihan Pembekal
Bagi pembeli, proses itu penting kerana ia meramalkan nilai lembaran data. Panel yang ditekan dengan tekanan yang terlalu kecil boleh menyembunyikan lompang halus yang melemahkan papan dan mencipta laluan untuk pengesanan elektrik. Helaian dengan nisbah resin yang tidak seimbang mungkin lulus pemeriksaan visual masuk tetapi gagal selepas pemesinan. Jadi soalan pertama bukan hanya nama gred helaian, tetapi sama ada proses di sebalik gred itu sebenarnya dipantau.
Apabila menilai pembekal, minta dokumentasi tentang kemudahbakaran (UL94 V0), kekuatan lentur, kekuatan dielektrik dan toleransi ketebalan. Untuk komponen yang dimesin, periksa kualiti tepi dan sama ada papan telah diawet cukup untuk kekal rata selepas dipotong atau dicap. Tanya juga sama ada kilang itu boleh membekalkan saiz tersuai, kerana kilang sehenti yang mengendalikan tenunan dan menekan lebih cenderung untuk melaraskan gaya kaca dan kandungan resin daripada kilang yang hanya memotong papan yang diimport.
Penyepaduan menegak membuat perbezaan yang boleh diukur. Sebuah kilang yang mengawal tenunan, rawatan damar, penyediaan prapreg, penekanan panas, dan kemasan boleh mengesan kecacatan pada sumbernya dan memperbaikinya sebelum ia menjadi corak. Itulah sebabnya kami beroperasi sebagai a pengeluar bahan komposit sehenti : Jiangyin Dongli New Materials Technology Co., Ltd. mengendalikan rantaian lengkap di satu tapak, disokong oleh 24 kakitangan teknikal, sepuluh barisan pengeluaran, dan lantai pengeluaran seluas 32,000 m² dengan bengkel terkawal suhu dan kawasan bersih Kelas 100,000.
Jika anda memerlukan helaian standard atau papan berlamina tersuai untuk lekapan bateri, alat suis, penebat pengubah atau penutup mekanikal, proses pembuatan ialah spesifikasi pertama yang perlu difahami. Dengan kawalan aliran penuh, kami boleh menyesuaikan gaya kaca, kandungan resin dan ketebalan kepada aplikasi sasaran, dan kami juga boleh memproses helaian yang diawet menjadi bahagian dimesin tersuai.


 +86-13961668677

 No. 61, Xingyuan Road, Kampung Jiefang, Gushan Town, Jiangyin City, Wilayah Jiangsu, China.
