 Berhubung


Benang para-aramid 3.6 GPa adalah antara gentian tetulang terkuat yang ada, namun memang ianya menjadi fabrik tenunan biasa yang ketat boleh mengurangkan kekuatan tegangan berkesannya kepada kira-kira dua perkara daripada nilai tersebut. Jurang antara sifat gentian dan sifat fabrik bukanlah orientasi kecacatan - ia adalah hasil langsung gentian dan geometri tenunan. Bagi jurutera yang menentukan tetulang aramid tenunan, memahami cara orientasi mengawal kekuatan dan pemprosesan adalah langkah kritikal sebelum memilih bahan.
Apa sebenarnya orientasi gentian dalam kain aramid tenunan
Orientasi gentian dalam fabrik tenunan ialah arah benang meledingkan, berjalan pada 0 darjah sepanjang gulungan, dan benang pakan, bersilang pada 90 darjah, berbanding dengan laluan beban di bahagian siap.
Orientasi gentian: penjajaran sudut benang tetulang berbanding dengan paksi rujukan; dalam fabrik aramid tenunan, paksi ini ditetapkan mengikut arah meledingkan dan diubah suai oleh geometri kelim corak tenunan.
Tidak seperti pita satu arah, kain tenun membawa tetulang dalam dua arah dalam satah sekaligus. Itulah sebabnya aramid tenunan ditentukan untuk topi keledar, panel balistik, perisai letupan dan kurungan komposit yang melihat beban dari pelbagai sudut. Tetapi struktur dua arah datang dengan kos: setiap benang meledingkan melintasi dan di bawah setiap benang pakan, membentuk selekoh yang dipanggil kelim. Molekul para-aramid sangat sejajar sepanjang paksi gentian, jadi gentian kuat dalam keadaan lemah di bawah lenturan dan pemampatan sisi. Oleh itu, kehilangan kekuatan sebenar terus ke dalam fabrik. Untuk perbandingan gred dan aplikasi fabrik aramid yang lebih luas, kami panduan kain tenun aramid meliputi julat hartanah penuh.
Warp dan weft: kekuatan adalah arah
Kain aramid Tenunan adalah paling kuat apabila beban diselaraskan dengan benang meledingkan atau pakan, dan ia kehilangan kekuatan dengan cepat apabila beban dikenakan di antara kedua-dua paksi tersebut.
Untuk fabrik aramid 2/2 kepar yang seimbang, pengekalan kekuatan tegangan biasa berbanding arah meledingkan mengikut corak di bawah. Nilai 0 darjah dinormalkan kepada 100 peratus.
| Sudut beban | Pengekalan kekuatan tegangan | Pengekalan kekakuan |
| 0 darjah (meledingkan) | 100% | 100% |
| 15 darjah | 82% | 88% |
| 30 darjah | 55% | 65% |
| 45 darjah | 38% | 42% |
| 90 darjah (pakan) | 95% | 96% |
Pada 45 darjah, lebih daripada 60 peratus kekuatan sejajar hilang. Ini adalah satu-satunya punca kegagalan yang paling biasa dalam lamina aramid: jurutera mengukur bahagian daripada tegangan data yang diukur dalam arah meledingkan, kemudian menilai terlalu tinggi kekakuan dan kekuatan luar paksi panel.
Untuk bejana tekanan, cangkang topi keledar atau lengan dron, reka bentuk mesti sama ada mengorientasikan setiap lapisan supaya beban utama mengikuti ledingan atau pakan, atau membina lamina dengan lapisan 0/90 dan tambah/tolak 45 untuk menutup sampul beban penuh.
Corak anyaman: kelim mengawal terjemahan kekuatan
Corak tenunan yang lebih ketat menghasilkan kelim yang lebih tinggi, dan kelim yang lebih tinggi merendahkan peratusan kekuatan tegangan gentian yang mencapai lamina siap - nilai yang digunakan kecekapan terjemahan kekuatan.
Corak anyaman ialah lapisan kedua kawalan orientasi. Tenunan biasa (1/1) melepasi setiap benang di atas satu dan di bawah satu, mengunci struktur dengan tegar. Twill (2/2) mengapungkan benang di atas dua jiran, dan satin (4H) mencipta pelampung panjang dengan kelim yang minimum. Pertukaran adalah konsisten: kelim yang lebih rendah meningkatkan penterjemahan kekuatan dan kebolehlentian tetapi melemahkan kestabilan permukaan dan rintangan gelinciran.
Terjemahan kekuatan mengikut bentuk pengukuhan
Nilai biasa untuk tetulang aramid 200-300 g/m2 dalam lamina epoksi
| Corak anyaman | Tahap kelim | Terjemahan kekuatan | Drapability | Kestabilan permukaan |
| Biasa 1/1 | tinggi | 60-70% | rendah | Cemerlang |
| Twill 2/2 | Sederhana | 75-80% | bagus | bagus |
| Satin 4H | rendah | 80-88% | Cemerlang | Adil |
| Bakul 2/2 | Sederhana-tinggi | 65-78% | Adil | bagus |
Jika rintangan hentaman dan kestabilan permukaan menjadi keutamaan, anyaman biasa adalah pilihan yang tepat. Jika terjemahan kekuatan struktur dan pematuhan ke atas acuan kelengkungan sebatian lebih penting, kepar atau satin akan mengatasi tenunan biasa dalam lamina.
Bagaimana orientasi mengubah pemotongan, pembalut dan pembasahan resin
Orientasi gentian dan ketumpatan tenunan menentukan cara fabrik aramid berkelakuan dalam tiga peringkat pengeluaran di mana kebanyakan sisa terhasil: pemotongan, penyusunan atur dan penyerapan resin.
- Memotong. Benang Aramid berfibrilasi di bawah ricih, dan benang bersudut di persimpangan tenun membuat potongan bersih lebih keras daripada fabrik karbon. Pisau ultrasonik atau pemotongan jet air menghasilkan tepi yang bersih; pemotong bulat berujung karbida berjalan pada kelajuan yang dikurangkan juga berfungsi jika bilahnya segar.
- menggantung. Pada acuan dua lengkung, anyaman biasa yang ketat menahan ricih dalam satah, jadi ia berkedut dan bukannya akur. Twill dan satin membenarkan putaran benang dalam fabrik, yang membolehkan ricih lapis ke dalam bentuk acuan tanpa lengkok gentian.
- Membasahi. Resin mengalir di sepanjang berkas gentian, dan setiap persimpangan tenun adalah potensi sekatan aliran. Tenunan biasa yang padat memperlahankan pembasahan dan boleh memerangkap udara, manakala kain kelim yang lebih rendah atau satin basah lebih cepat dan mencapai kandungan lompang yang lebih rendah.
Data pengeluaran daripada infusi kepar aramid 300 g/m2: kandungan kosong di bawah 1.5 peratus dengan jadual infusi standard. Resin yang sama, jadual yang sama, dan anyaman biasa 200 g/m2 boleh melebihi 3 peratus lompang. Orientasi dan ketumpatan anyaman mengubah proses ekonomi sama seperti ia mengubah sifat mekanikal.
Memilih fabrik aramid yang sesuai untuk pengeluaran
Pilih imbangan ledingan dan pakan serta corak anyaman berdasarkan bekas beban dominan dan proses pengeluaran - bukan pada kekuatan tegangan lembaran data gentian sahaja.
Kerja melalui pemilihan dalam susunan ini:
- Tentukan arah beban utama dan arahkan gulungan supaya benang meledingkan sejajar dengan paksi itu.
- Pilih corak tenun: biasa untuk kestabilan permukaan, kepar untuk kekuatan seimbang dan draping, satin untuk terjemahan kekuatan maksimum.
- Sahkan keseimbangan pakan-ledingan: 50/50 untuk tindak balas isotropik secara atau nisbah khusus untuk kekakuan arah.
- Padankan berat kawasan dan kelim dengan sistem resin: resin infusi kelikatan rendah mengendalikan jalinan padat lebih baik daripada pelekat filem.
- Sahkan lebar kain, panjang gulungan dan kualiti penyambungan dengan pembekal sebelum memetik bahagian tersebut.
Untuk bahagian yang memerlukan kedua-dua keliatan aramid dan kekakuan karbon, fabrik hibrid aramid-karbon meletakkan setiap jenis gentian dalam lapisan tenunan yang sama, yang memudahkan kawalan orientasi berbanding dengan menyusun lapisan berasingan. Jiangyin Dongli New Materials Technology Co., Ltd. , pengeluar komposit proses penuh dengan loji seluas 32,000 m2 dan 10 barisan pengeluaran, membekalkan fabrik tenun aramid dan fabrik hibrid aramid-karbon dalam nisbah meledingkan/pakan terkawal dan lebar tersuai. Pasukan kejuruteraan mereka boleh memadankan corak tenun dengan proses infusi atau prepreg anda.
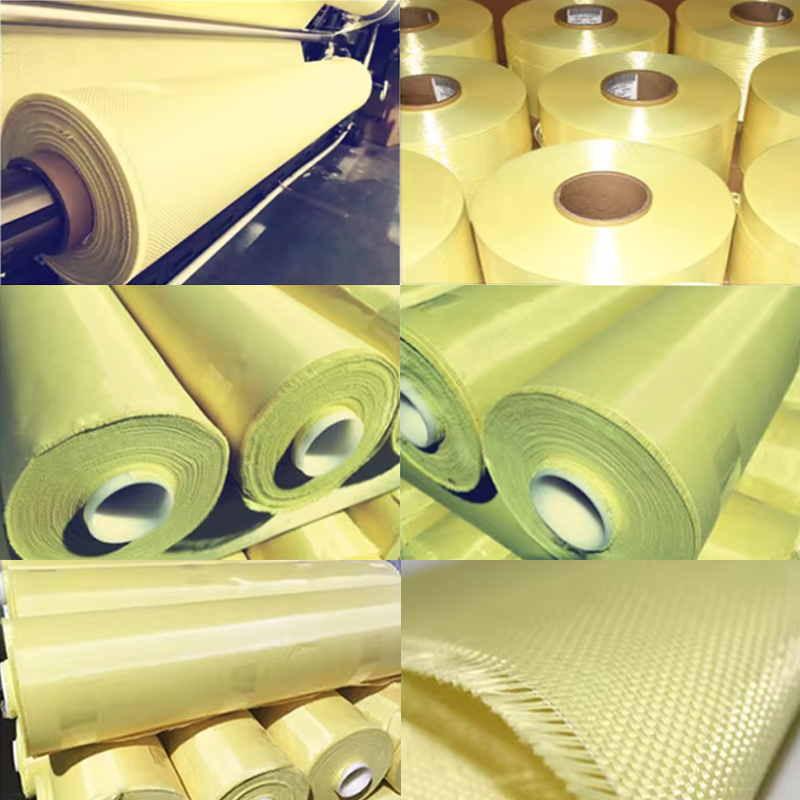 Fabrik Tenun Aramid Suhu Tinggi untuk Layup Tahan Api Fabrik tenunan para-aramid atau meta-aramid ini mengekalkan integriti melebihi 200°C tanpa lebur, menawarkan kelim terkawal untuk terjemahan kekuatan yang boleh diramal. Ia sesuai dengan penghalang haba dan tetulang struktur dalam persekitaran haba tinggi. Lihat Produk →
Untuk susun atur suhu tinggi dan kalis nyalaan, kilang yang sama menghasilkan fabrik tenunan aramid dalam julat kelim terkawal, yang memastikan terjemahan kekuatan boleh diramal dari gulungan ke gulungan.
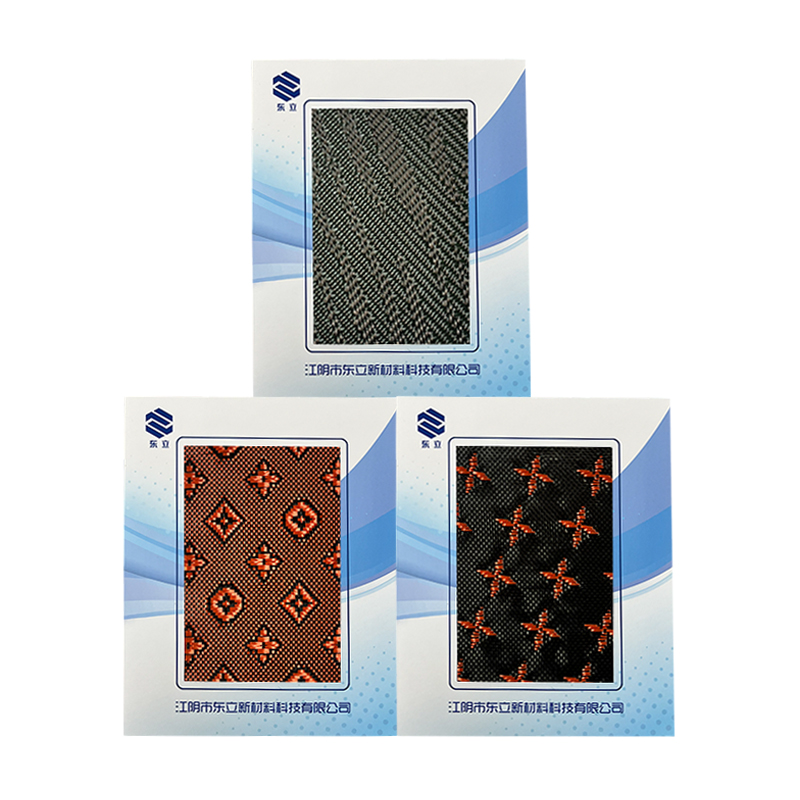 Kain Tenun Hibrid Aramid-Carbon dalam 3K Plain dan Twill Menggabungkan keliatan aramid dengan kekakuan karbon dalam satu lapisan tenun, fabrik hibrid ini meningkatkan rintangan hentaman dan prestasi suhu tinggi. Varian biasa atau twillnya membolehkan pelarasan kebolehlebaran dan modulus, sesuai untuk bahagian aeroangkasa dan automotif. Lihat Produk →
Sahkan berat kelim dan luas terhadap reka bentuk yang dibenarkan anda sebelum memesan volum tinggi. daripada kain kepar kepada satin pada berat keluasan yang sama boleh menyebabkan modulus lamina sebanyak 5 hingga 10 peratus sambil meningkatkan kebolehlenkapan - dan anjakan itu biasanya bernilai lebih daripada perubahan kecil dalam gred gentian.
Pesan gulungan sampel dalam sasaran sasaran anda sebelum melakukan pengeluaran penuh. Satu gulung kepar 200 g/m2 cukup untuk mengesahkan pemotongan parameter, kualiti infusi dan data kekuatan lamina untuk sistem resin khusus anda.
Soalan lazim
Mengapakah fabrik tenunan aramid lebih kuat ke arah meledingkan daripada di pakan?
Benang meledingkan dipegang di bawah semasa semasa menenun, jadi ia terletak lebih lurus dan lebih sedikit lebih kelim sisa daripada benang pakan. Kekuatan tegangan yang diukur dalam arah meledingkan tenunan seimbang biasa ialah 5 hingga 15 peratus lebih tinggi daripada pakan, bergantung pada berat tenun dan ketumpatan fabrik.
Adakah fabrik kepar aramid lebih lemah daripada aramid biasa?
Twill biasanya lebih kuat setiap unit gentian kerana terapung yang lebih lama mengurangkan kelim, dan kurang kelim bermakna terjemahan kekuatan yang lebih tinggi. Tenunan biasa menang pada kestabilan permukaan dan ketahanan terhadap gelinciran benang, bukan pada kecekapan. Untuk lamina berstruktur, kain kepar atau satin hampir selalu memberikan lamina yang dibenarkan lebih tinggi daripada anyaman biasa pada berat keluasan yang sama.
Mengapa fabrik aramid mudah kusut apabila dipotong?
Molekul aramid sangat berorientasikan, jadi gentian berpecah sepanjang panjangnya di bawah ricih dan bukannya pecah dengan bersih. Tingkah laku fibrilasi ini dikuatkan pada persimpangan anyaman di mana ledingan dan pakan bersilang pada 90 darjah. Pemotong ultrasonik dan pemotongan pancutan air menghilangkan kerutan dengan memutuskan gentian dengan bersih sebelum tegasan ricih terkumpul.
Bagaimana fabrik hibrid aramid-karbon menyelesaikan masalah orientasi?
Fabrik hibrid aramid-karbon menenun kedua-dua jenis gentian ke dalam satu lapisan, yang membolehkan jurutera mengimbangi keliatan aramid terhadap kekakuan karbon tanpa menyusun lapisan berasingan. Helai karbon mengambil beban tegangan dalam arah meledingkan dan pakan, manakala helai aramid memberikan rintangan hentaman dan redaman getaran dalam satah orientasi yang sama. Jiangyin Dongli New Materials Technology Co., Ltd. menghasilkan hibrid ini dalam versi biasa dan berkepar dengan nisbah meleding-pakan yang disahkan.


 +86-13961668677

 No. 61, Xingyuan Road, Kampung Jiefang, Gushan Town, Jiangyin City, Wilayah Jiangsu, China.
